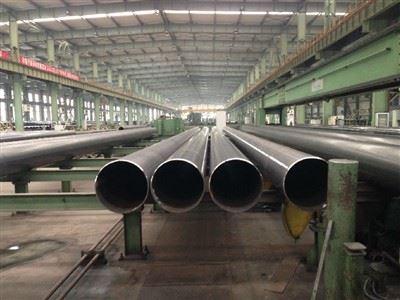
Ako skúsený dodávateľ oceľových profilov som bol svedkom kritickej úlohy, ktorú tieto materiály zohrávajú v rôznych priemyselných odvetviach. Od konštrukcie až po výrobu, oceľové profily akoHlavička lúča Steel I,C-Purlin a Z-Purlin, aRovnaký uhol valcovaný za teplasú chrbtovou kosťou nespočetných projektov. Ako každý materiál, ani oceľové profily však nie sú imúnne voči defektom. V tomto blogu sa ponorím do bežných chýb oceľových profilov a metód, ktoré používame na ich zisťovanie, aby sme zabezpečili, že sa k našim zákazníkom dostanú len produkty najvyššej kvality.
Bežné chyby oceľových profilov
Povrchové chyby
- Zapareniny: Chrasty sú kusy kovu nepravidelného tvaru, ktoré sú voľne pripevnené k povrchu oceľového profilu. Často sú spôsobené nečistotami v roztavenej oceli alebo problémami počas procesu odlievania. Keď oceľ stuhne, tieto nečistoty môžu na povrchu vytvárať chrasty. Chrasty môžu oslabiť celkovú štruktúru profilu a ovplyvniť aj jeho estetický vzhľad. Napríklad v architektonických aplikáciách, kde je viditeľný oceľový profil, môžu byť chrasty hlavnou nevýhodou.
- Trhliny: Povrchové trhliny sa môžu vyskytnúť z rôznych dôvodov, ako je rýchle ochladenie počas výrobného procesu, nadmerné namáhanie počas tvárnenia alebo prítomnosť vnútorných defektov. Tieto trhliny sa môžu pri zaťažení šíriť, čo vedie ku katastrofálnemu zlyhaniu oceľového profilu. V konštrukčných aplikáciách môžu dokonca aj malé povrchové trhliny narušiť integritu celej konštrukcie.
- Jamky a pľuzgiere: Jamky sú malé dutiny na povrchu oceľového profilu, zatiaľ čo pľuzgiere sú vyvýšené oblasti. Jamy môžu byť spôsobené koróziou pri skladovaní alebo nevhodnou povrchovou úpravou. Na druhej strane pľuzgiere môžu byť výsledkom zachytenia plynu alebo vlhkosti počas procesu poťahovania. Tieto povrchové nerovnosti môžu znížiť koróznu odolnosť ocele a tiež ovplyvniť jej mechanické vlastnosti.
Vnútorné chyby
- Pórovitosť: Pórovitosť sa vzťahuje na prítomnosť malých dutín alebo otvorov v oceľovom profile. Môže to byť spôsobené zachytením plynu počas procesu tavenia a odlievania. Vysoká úroveň pórovitosti môže výrazne znížiť pevnosť a ťažnosť oceľového profilu. V aplikáciách, kde je profil vystavený podmienkam vysokého napätia, môže pórovitosť viesť k predčasnému zlyhaniu.
- Inklúzie: Inklúzie sú nekovové častice, ktoré sú zachytené v oceľovej matrici. Môžu to byť oxidy, sulfidy alebo iné zlúčeniny. Inklúzie môžu pôsobiť ako koncentrátory napätia, čím sa znižuje húževnatosť a odolnosť oceľového profilu proti únave. Napríklad v strojových častiach vyrobených z oceľových profilov môžu inklúzie spôsobiť predčasné opotrebovanie a zlyhanie.
- Segregácia: K segregácii dochádza, keď je nerovnomerné rozloženie legujúcich prvkov v oceľovom profile. To sa môže stať počas procesu tuhnutia, kde rôzne prvky majú rôzne rýchlosti tuhnutia. Segregácia môže viesť k zmenám mechanických vlastností naprieč profilom, čo sťažuje predpovedanie jeho výkonu pri zaťažení.
Rozmerové chyby
- Rozmery mimo tolerancie: Oceľové profily sa vyrábajú podľa špecifických rozmerových tolerancií. V dôsledku faktorov ako opotrebovanie nástroja, nesprávna kalibrácia výrobného zariadenia alebo ľudská chyba sa však skutočné rozmery profilu môžu líšiť od špecifikovaných hodnôt. Napríklad, ak je šírka alebo hrúbka oceľového nosníka mimo tolerancie, nemusí správne zapadnúť do zamýšľanej konštrukcie, čo vedie k problémom s inštaláciou a možným konštrukčným problémom.
- Deformovanie a skrútenie: Deformovanie je deformácia oceľového profilu od jeho zamýšľaného tvaru, zatiaľ čo krútenie je rotácia profilu pozdĺž jeho osi. Tieto rozmerové chyby sa môžu vyskytnúť počas procesu chladenia, najmä ak je chladenie nerovnomerné. V stavebných aplikáciách môžu skrútené alebo skrútené oceľové profily sťažiť presnú montáž konštrukcie a môžu tiež ovplyvniť celkovú stabilitu budovy.
Metódy detekcie chýb oceľového profilu
Vizuálna kontrola
Vizuálna kontrola je najjednoduchší a najzákladnejší spôsob zisťovania chýb oceľových profilov. Ide o dôkladné preskúmanie povrchu profilu voľným okom alebo pomocou lupy. Vyškolení inšpektori hľadajú známky chrastov, prasklín, jamiek a iných nepravidelností povrchu. Vizuálna kontrola je často prvým krokom v procese kontroly kvality a dokáže rýchlo identifikovať zjavné chyby. Má však obmedzenia, pretože nemusí byť schopný odhaliť vnútorné chyby alebo malé povrchové chyby, ktoré nie sú ľahko viditeľné.
Ultrazvukové testovanie
Ultrazvukové testovanie je široko používaná nedeštruktívna testovacia metóda na zisťovanie vnútorných defektov v oceľových profiloch. Funguje tak, že vysiela vysokofrekvenčné ultrazvukové vlny do ocele. Keď tieto vlny narazia na defekt, ako je prasklina alebo inklúzia, odrazia sa späť. Analýzou odrazených vĺn je možné určiť miesto, veľkosť a typ defektu. Ultrazvukové testovanie je vysoko citlivé a dokáže odhaliť aj malé vnútorné defekty. Bežne sa používa pri kontrole veľkých oceľových konštrukcií a kritických komponentov.


Testovanie magnetických častíc
Testovanie magnetickými časticami je vhodné na detekciu povrchových a blízkych defektov feromagnetických oceľových profilov. Magnetické pole sa aplikuje na profil a magnetické častice sa potom rozprášia na povrch. Ak dôjde k defektu, magnetické pole bude skreslené, čo spôsobí hromadenie magnetických častíc v mieste defektu, vďaka čomu bude viditeľné. Táto metóda je pomerne jednoduchá a nákladovo efektívna, ale je obmedzená na feromagnetické materiály.
Testovanie vírivými prúdmi
Testovanie vírivými prúdmi je ďalšou nedeštruktívnou testovacou metódou, ktorú možno použiť na detekciu povrchových a blízkych povrchových defektov vo vodivých materiáloch, vrátane oceľových profilov. Funguje tak, že v oceli indukuje striedavé magnetické pole, ktoré následne vytvára vírivé prúdy. Akákoľvek chyba v oceli naruší tok týchto vírivých prúdov a zmeny môžu byť detekované senzorom. Testovanie vírivými prúdmi je rýchle a možno ho použiť na vysokorýchlostnú kontrolu oceľových profilov počas výrobného procesu.
Meranie rozmerov
Na detekciu rozmerových chýb sa používajú presné meracie nástroje, ako sú posuvné meradlá, mikrometre a súradnicové meracie stroje (CMM). Tieto nástroje dokážu presne zmerať dĺžku, šírku, hrúbku a ďalšie rozmery oceľového profilu. Porovnaním nameraných hodnôt s určenými toleranciami možno zistiť, či profil spĺňa rozmerové požiadavky. Okrem toho je možné použiť technológiu laserového skenovania na získanie trojrozmerného profilu ocele, čo umožňuje komplexnejšiu analýzu jej tvaru a rozmerov.
Kontrola a zabezpečenie kvality v našej spoločnosti
V našej spoločnosti berieme kontrolu kvality veľmi vážne. Máme zavedený komplexný systém riadenia kvality, aby sme zabezpečili, že všetky naše oceľové profily budú spĺňať najvyššie štandardy. Od štádia suroviny až po konečný produkt je každý krok výrobného procesu dôkladne monitorovaný.
Suroviny odoberáme od spoľahlivých dodávateľov a vykonávame prísne kontroly, aby sme zaistili ich kvalitu. Počas výrobného procesu používame moderné výrobné zariadenia a dodržiavame prísne prevádzkové postupy, aby sme minimalizovali výskyt chýb. Okrem toho vykonávame pravidelné priebežné kontroly kombináciou vyššie uvedených metód detekcie.
Pred odoslaním oceľových profilov našim zákazníkom prechádzajú finálnou kontrolou, aby sa zabezpečilo, že spĺňajú všetky špecifikované požiadavky. Pre každú šaržu výrobkov poskytujeme aj podrobné certifikáty kvality, ktoré obsahujú informácie o chemickom zložení, mechanických vlastnostiach a výsledkoch kontroly.
Záver
Ako dodávateľ oceľových profilov chápeme dôležitosť dodávania vysoko kvalitných produktov našim zákazníkom. Uvedomením si bežných chýb oceľových profilov a používaním účinných metód detekcie môžeme zabezpečiť, že naše výrobky budú najvyššej kvality. Či už pôsobíte v stavebníctve, vo výrobe alebo v akomkoľvek inom odvetví, ktoré vyžaduje oceľové profily, môžete nám dôverovať, že vám poskytneme spoľahlivé a bezchybné produkty.
Ak máte záujem o kúpu našich oceľových profilov alebo máte akékoľvek otázky týkajúce sa našich produktov, neváhajte nás kontaktovať pre ďalšiu diskusiu. Zaviazali sme sa poskytovať vám tie najlepšie riešenia a vynikajúce služby zákazníkom.
Referencie
- Výbor príručky ASM, "Príručka ASM, zväzok 6: Zváranie, spájkovanie a spájkovanie", ASM International, 1993.
- GE Totten, "Tepelné spracovanie ocele: Metalurgia a technológie", CRC Press, 2006.
- RT DeHoff, "Kvantitatívna mikroskopia", McGraw - Hill, 1968.